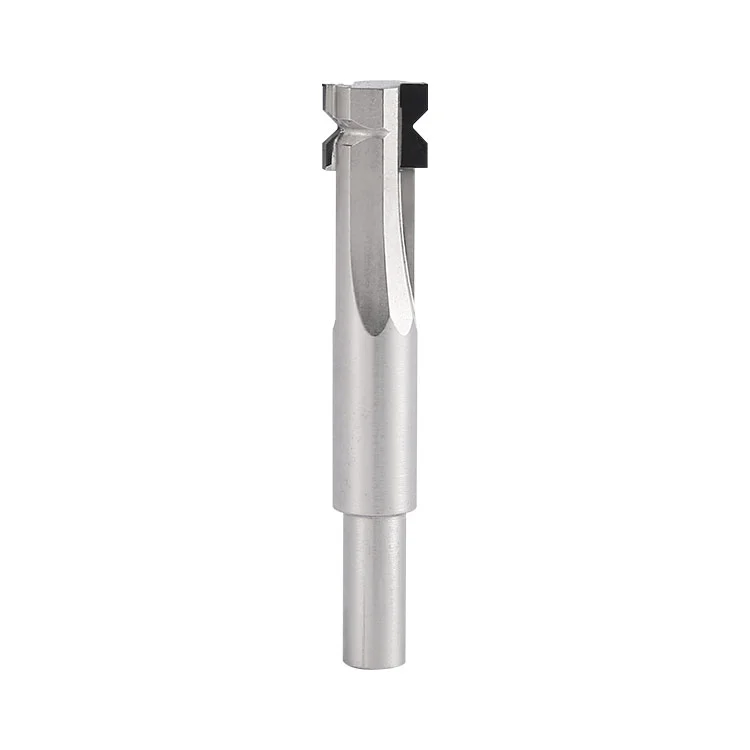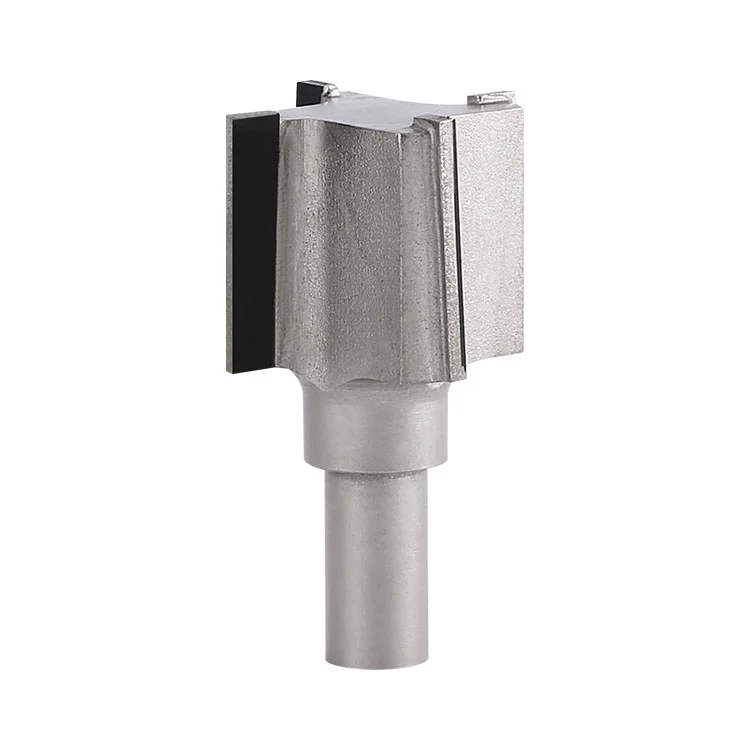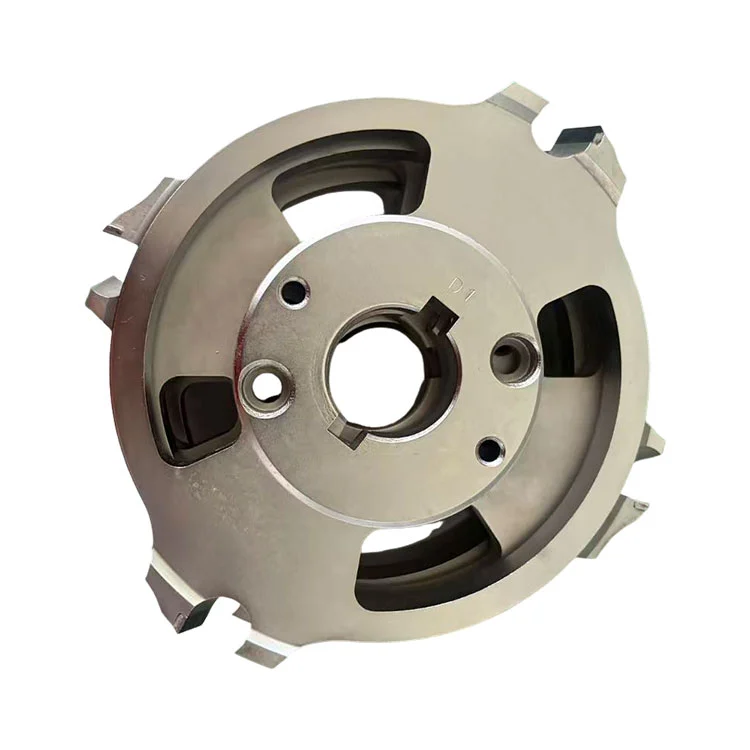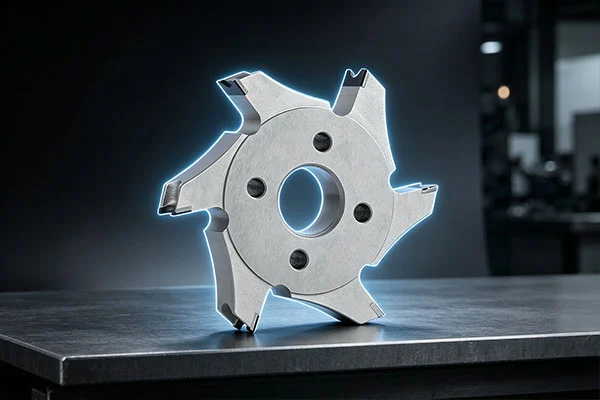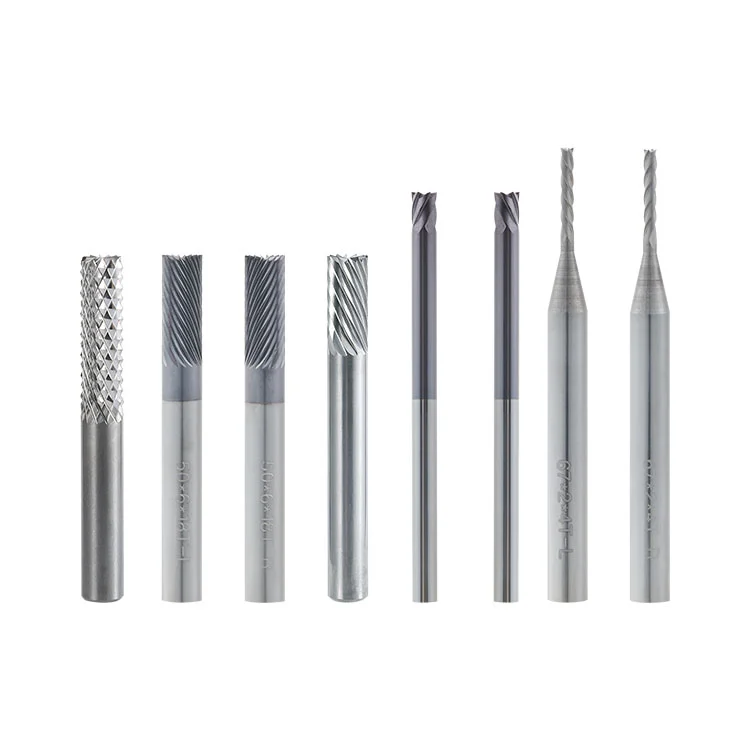
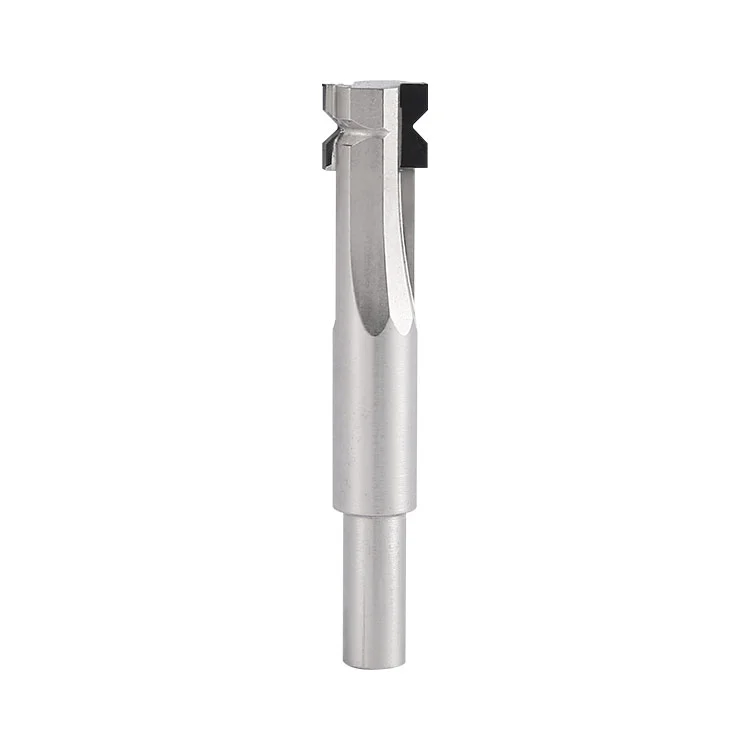
China PCD PCB fabricante de cortador de raio de canto pequeno Winway oferece ferramentas de corte de precisão para fabricantes de PCB que buscam soluções confiáveis de usinagem de micro-raio. Sua haste de liga de aço é integrada a uma pastilha de diamante PCD soldada em alta temperatura, apresentando uma aresta de corte de microarco retificada com precisão. A ferramenta arredonda arestas vivas ao longo dos contornos externos da PCB, ranhuras e aberturas de furos, convertendo arestas de ângulo reto em arcos R suaves. Isso ajuda a reduzir a concentração de tensão, evita lascas nas bordas da placa e levantamento da folha de cobre e remove rebarbas de usinagem. Em comparação com fresas convencionais de aço de tungstênio de raio pequeno, a aresta diamantada PCD oferece maior resistência ao desgaste ao usinar placas preenchidas com fibra de vidro, prolongando a vida útil da ferramenta e apoiando a produção em massa contínua.
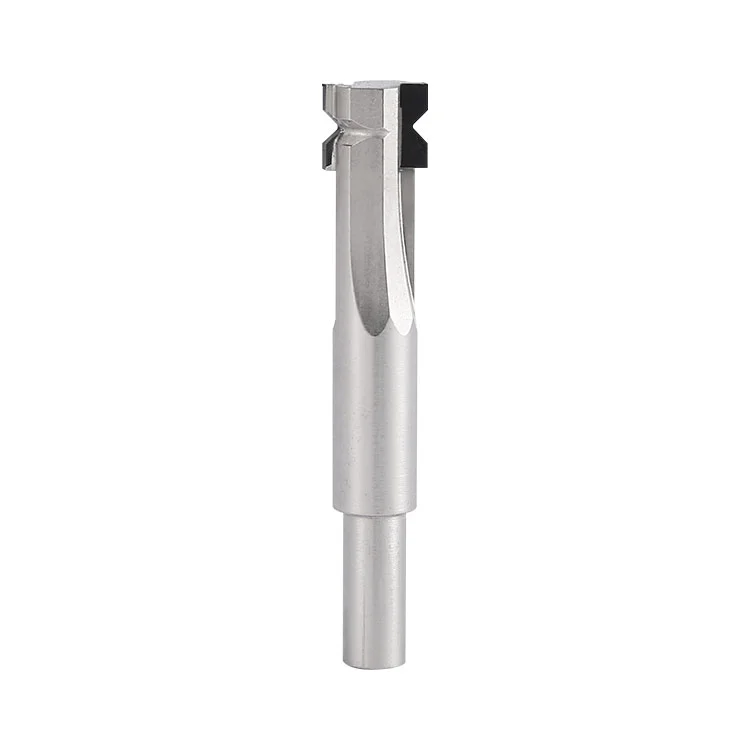
O cortador de raio de canto pequeno PCD PCB é uma ferramenta de formação do tipo haste que consiste em um substrato de liga de aço e uma aresta de corte em forma de arco de diamante PCD soldada em alta temperatura. Ele é especialmente projetado para formação de micro-raios de placas de circuito impresso com valores R típicos de 0,1/0,3/0,5 mm. A aresta de corte de arco predefinido fresa cantos arredondados padrão em uma passagem, realizando passivação e rebarbação na borda da placa e na abertura do furo. Pertence a ferramentas de corte de diamante dedicadas para processos de formação de PCB.
Rotação de alta velocidade:O fuso da máquina-ferramenta aciona a ferramenta para girar em alta velocidade e a aresta de corte em forma de arco PCD entra em contato com a aresta em ângulo reto da peça de trabalho do PCB.
Alimentação de contorno:A aresta de corte do arco avança uniformemente ao longo do contorno da peça e remove material de ângulo agudo para formar um arco de micro-raio padrão em uma única passagem.
Evacuação de cavacos:Canais helicoidais de cavacos evacuam rapidamente poeira de fibra de vidro e cavacos de resina, reduzindo riscos de arranhões e queimaduras térmicas na aresta de corte e na superfície da placa causados pelo atrito dos cavacos.
Usinagem resistente ao desgaste:Graças à aresta de diamante PCD de dureza ultra-alta, a ferramenta desgasta-se lentamente ao cortar material com enchimento de fibra de vidro, garantindo dimensões R estáveis em todos os lotes e reduzindo a frequência de troca frequente de ferramentas.
| Item | Especificação de parâmetro |
| Nome do produto | Cortador de raio de canto pequeno PCD PCB |
| Cortando o diâmetro externo | 9,5 mm |
| Comprimento Total | 55mm |
| Diâmetro da haste | 6mm |
| Raio Opcional | R0,1 / R0,3 / R0,5 mm |
| Material de ponta | Diamante Policristalino PCD |
| Material do substrato da haste | Liga de aço de alta resistência tratada termicamente |
Placas FR-4 e fibra de vidro:Arredondamento, passivação e rebarbação de bordas de placas para placas de fibra de vidro PCB FR-4, placas de alto TG e placas de alta fibra de vidro.
PCB com base de alumínio e núcleo de metal:Formação de ângulo R nas bordas e aberturas de orifícios de PCB com base de alumínio e PCB com núcleo de metal.
Placas multicamadas e de cobre pesado:Arredondamento dos cantos do contorno para ajudar a evitar o levantamento da folha de cobre e o lascamento das bordas.
Processamento de slot V-CUT:Tratamento de ângulo R em ambas as extremidades dos slots V-CUT para reduzir o risco de rachaduras durante a quebra da placa.
Formação de PCB de produção em massa:Cenários de usinagem de precisão que exigem alta consistência de ângulo R e usinagem contínua de longa duração.
Usinagem de metal sólido:Usinagem de metal sólido espesso, aço inoxidável ou peças de metal sólido de alta dureza. (O PCD é otimizado para substrato à base de fibra de vidro/resina; o corte de metal causa facilmente lascas nas bordas de corte.)
Peças com impurezas duras:Peças de trabalho contendo grandes quantidades de substâncias estranhas de partículas grossas duras ou impurezas metálicas maciças, que podem causar lascamento por impacto severo na borda do PCD.
Profundidade de corte excessiva:Profundidade de passe único excedendo o limite permitido da aresta de corte, causando lascamento da aresta e danos ao substrato.
Coleta de poeira insuficiente:Equipamento sem sistema de coleta de pó, onde o pó acumulado na fibra de vidro acelera o desgaste das bordas e risca a superfície da placa.
Configuração de usinagem instável:Condições de trabalho com grande excentricidade do fuso ou acessórios soltos; a borda do PCD é altamente propensa a lascar sob vibração.
Corte prolongado em alta temperatura:Corte a seco prolongado com cargas pesadas sob alta temperatura, onde a junta soldada PCD corre o risco de descolamento e o substrato de aço corre o risco de deformação térmica.
1. Não inicie a usinagem sob batimento excessivo do fuso, pinça contaminada ou desgastada; a vibração irá lascar a borda do diamante PCD.
2. Proibir a colisão da ferramenta ou a partida do fuso com uma peça de trabalho não fixada.
3. O sistema de coleta de pó deve estar habilitado; o pó de fibra de vidro desgasta a aresta de corte e acelera o desgaste.
4. Proibir paradas de emergência ou mudanças bruscas de direção de alimentação sob rotação em alta velocidade.
5. Nunca ultrapasse a profundidade máxima de corte recomendada; é proibido o corte em passagem única em profundidade total.
6. Não utilize a ferramenta para condições de esmerilhamento ou jateamento de areia; a borda do PCD deve ser protegida contra colisão de objetos duros.
7. Evite a queda da ferramenta e impactos fortes. A ponta do PCD é quebradiça e pode lascar sob pequenos impactos; a haste de aço pode entortar após o impacto.
| Fenômeno Anormal | Causa raiz |
| Lascamento de borda de placa e extração de fibra de vidro | Grande excentricidade do fuso, taxa de avanço excessiva, aresta de corte cega, excesso de enchimento/impureza dentro da placa, coleta insuficiente de poeira. |
| Tamanho instável do raio R | Má concentricidade, pinça escorregadia, peça de trabalho não fixada, substrato da ferramenta torto causado por impacto. |
| Ponta de PCD lascada/perda de dente | Colisão da ferramenta, impurezas estranhas dentro da peça, vibração intensa, profundidade excessiva de corte em passagem única. |
| Descolagem de ponta (queda da pastilha de PCD) | Calor de corte excessivo, usinagem de sobrecarga, junta soldada danificada, corte a seco prolongado sem resfriamento, deformação térmica do substrato puxando a costura de brasagem. |
| Superfície da placa enegrecida e borda queimada de resina | Velocidade do fuso incompatível, má evacuação de cavacos, queima de cavacos na superfície da placa sob alta temperatura. |
| Vida útil da ferramenta muito abaixo da expectativa | Peça de trabalho com alto teor de fibra de vidro, parâmetros de corte irracionais, baixo efeito de coleta de poeira, corte instável causado por substrato deformado. |
Armazenar:Armazene individualmente dentro de uma caixa de ferramentas dedicada com proteção de última geração. Nenhum empilhamento ou colocação nua para evitar colisão.
Antes da operação:Inspecione visualmente se há entalhes ou rachaduras na aresta de corte; limpe o pó da pinça; excentricidade do fuso de teste.
Durante a usinagem:Mantenha o sistema de coleta de pó funcionando continuamente. Verifique periodicamente a dimensão R e monitore o desgaste da aresta de corte e a deformação da haste.
Após usinagem:Sopre a poeira da aresta de corte com uma pistola de ar de baixa pressão (sem objetos duros que arranhem a aresta do diamante); inspecione a borda do PCD para ver se há microchips.
Manuseio:Segure apenas a haste, não toque na ponta diamantada; evite quedas, o que pode entortar o substrato de aço e danificar a ferramenta.
A1: Causado principalmente por calor de corte excessivo e carga de impacto. A junta soldada em alta temperatura suporta tensão excessiva e a inserção de PCD se separa do substrato de aço de alta resistência. A deformação térmica do substrato de aço também aumenta o risco de descolamento. Reduza a profundidade de corte, otimize os parâmetros e garanta a coleta de poeira e a dissipação de calor.
A2: Muito provavelmente, sobreposição deficiente de passes de corte multicamadas, acessórios soltos, hastes de aço dobradas ou erro excessivo de concentricidade da ferramenta. Prioridades: inspecionar a pinça, excentricidade do fuso e retilineidade da haste.
A3: Sim. As fresas PCD de raio pequeno são adequadas para PCB à base de alumínio. Otimize os parâmetros de corte para evitar a adesão de cavacos de alumínio e controle o calor de corte para evitar a deformação térmica do substrato.
Endereço
Edifício 17, Parque Industrial Yonglida Tiansheng, Avenida Gangkou nº 50, distrito de Wanjiang, cidade de Dongguan, província de Guangdong, China
Tel